
Publikatiounsdatum: 10. Juli 2026
Auteur: Hu Yanwei, techneschen Expert fir Cymber Metal
Schnell Äntwert
De MOQ an de Präis vun personaliséierte Messing-Extrusiounsprofiler hänken vun méi of wéi nëmmen dem Gesamtbestellgewiicht. D'Liwweranten evaluéieren normalerweis de Messinggrad, d'Querschnittsfläch, d'Profilkomplexitéit, d'Gréisst vum Billet, den Extrusiounsrendement, d'Formstruktur, d'Toleranz, d'Geraderheet, d'Längt, d'Uewerflächenfinish an d'Ufuerderunge fir déi zweet Bearbechtung. D'Werzelkäschte ginn normalerweis separat fir en neie Profil berechent, während de Grousseinheetspräis aus de Materialkäschten, der Metallnotzung, der Extrusiounsschwieregkeeten, der Veraarbechtung, der Inspektioun an der Verpackung berechent gëtt. Keefer kënnen de Beschaffungsrisiko reduzéieren andeems se eng komplett 2D-Zeechnung, en 3D-Modell, de Legierungsbedarf, den jäerlechen Bedarf an déi akzeptabel Toleranz ofginn, ier se eng Offer ufroen.
Firwat d'Präisser fir personaliséiert Messingextrusioun dacks falsch verstanen ginn
E Standard Messingstang oder -réier kann normalerweis aus enger existéierender Gréisstentabell uginn ginn. Eng personaliséiert Extrusioun ass anescht, well de Liwwerant als éischt muss bestëmmen, ob de Profil konsequent extrudéiert ka ginn an ob eng nei Form néideg ass.
Zwee Profiler mat dem selwechte Gewiicht pro Meter kënnen ganz ënnerschiddlech Produktiounskäschten hunn. E einfache massive rechteckege Profil kann einfach sinn, während en dënnwandege Hohlprofil mat déiwe Nuten, ongläicher Wanddicke oder enken Eckradius eng méi komplex Form, méi Versich an e méi niddrege Produktiounsertrag erfuerdert.
Keefer evaluéierenpersonaliséiert Messing-Spezialform-Extrusiounesollt dofir de komplette Produktiounswee vergläichen, net nëmmen de Präis pro Kilogramm.
Wat sinn personaliséiert Messing Extrusiounsprofiler?
Benotzerdefinéiert Messing-Extrusiounsprofile gi produzéiert andeems e gehëtzte Messing-Billet duerch eng speziell entwéckelt Form gedréckt gëtt. D'Form erstellt e kontinuéierleche Profil mam gewënschten Querschnitt, deen dann geriicht, geschnidden, gezunn, maschinell bearbecht, poléiert oder Uewerflächenbehandelt ka ginn.
Déi üblech Profilformulairen enthalen:
- Massiv flaach, véiereckeg, rechteckeg a geformt Sektiounen
- Hohl Messingprofiler
- Kanäl, Gleiser a Féierungssektiounen
- Architektonesch Zierleisten a dekorativ Profiler
- Elektresch a mechanesch Kontaktprofiler
- Profiler mat Nuten, Rippen, Schlitzer oder Montageméiglechkeeten
- Réier mat bal der Nettform fir CNC-fräigestallt Deeler
Am Verglach mat der Bearbeitung vun enger komplexer Form komplett aus engem grousse Messingstang, kann d'Extrusioun d'Materialentfernung an d'Bearbeitungszäit reduzéieren, wann de Bestellvolumen ausräichend ass.
CYMBER MetallbedarfExtrudéiert Messingprofiler a Messinglegierungsprodukterfir industriell, architektonesch, elektresch an individuell veraarbecht Uwendungen.
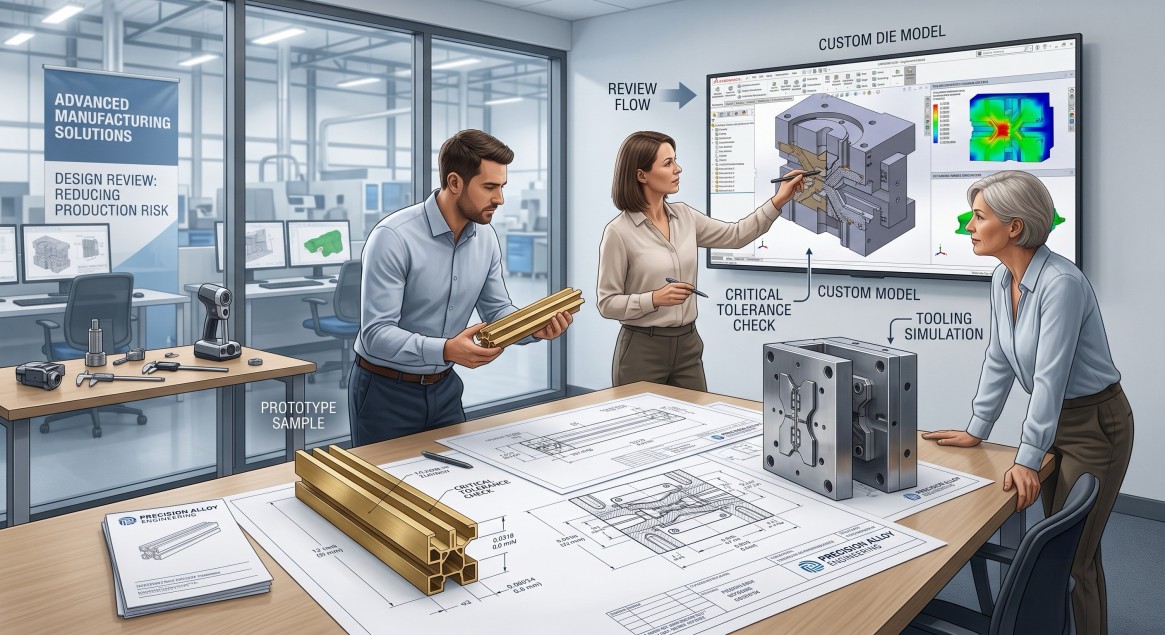
Wat bestëmmt de MOQ fir personaliséiert Messing-Extrusiounsprofiler?
Et gëtt keen universellen MOQ fir all personaliséiert Messingextrusioun. De Fournisseur berechent normalerweis déi minimal wirtschaftlech Charge aus verschiddene Produktiounsfaktoren.
1. Ufuerderunge fir Billet- a Extrusiounspressen
D'Profilgréisst an d'Querschnittsfläch bestëmmen den Duerchmiesser vum Billet an déi gëeegent Extrusiounspress. Eng Produktiounslaf muss genuch Billetmaterial benotzen, fir d'Pressopstellung, d'Billetenden, d'Testmaterial, den Ernteverloscht an eng stabil Extrusiounslängt ofzedecken.
Eng ganz kleng Bestellung kann technesch méiglech sinn, awer wirtschaftlech ineffizient, well de Verloscht beim Ëmstellen op ze wéineg fäerdeg Kilogramm verdeelt ass.
2. Disponibilitéit vu Messingqualitéit
Allgemeng Qualitéite kënne méi einfach ze plangen sinn wéi ongewéinlech oder projetspezifesch Legierungen. Wann e Liwwerant schonn e passende Messingstéck op Lager huet, kann déi initial Quantitéit méi flexibel sinn.
Wann déi gewënschte Qualitéit eng speziell Schmelz oder e spezielle Billet erfuerdert, kann de praktesche MOQ däitlech eropgoen.
3. Profilgewiicht pro Meter
E schwéiert Profil erreecht e Produktiouns-MOQ mat manner Meter. E liichte Profil mat enger dënner wand kann eng vill méi laang Extrusiounslängt erfuerderen, fir dat selwecht Gesamtgewiicht z'erreechen.
Dofir sollten d'Keefer souwuel déi erfuerderlech Quantitéit a Stécker wéi och den erwaarten jäerleche Gebrauch uginn.
4. Matrizentest a Prozessstabilitéit
Eng nei Form brauch normalerweis eng Testextrusioun. De Fournisseur muss eventuell d'Dimensioune vun der Form, de Metallfluss oder d'Prozessparameter upassen, ier akzeptabel Profiler produzéiert ginn.
Komplex Forme kënnen méi Testmaterial verbrauchen, wouduerch déi wirtschaftlech Quantitéit vun der éischter Uerdnung eropgeet.
5. Sekundärveraarbechtung
Schneiden, Bueren, Fräsen, Polieren, Beschichtungen an individuell Verpackung kënnen separat Chargefuerderunge mat sech bréngen. Den Extrusiouns-MOQ an den MOQ fir fäerdeg Deeler sinn net ëmmer déiselwecht.
| MOQ Faktor | Firwat et d'Uerdnung beaflosst | Informatiounen, déi Keefer solle liwweren |
|---|---|---|
| Messingqualitéit | Bestëmmt d'Disponibilitéit vu Billet | Klass oder guttgeheescht Alternativen |
| Querschnitt | Bestëmmt d'Ufuerderunge fir Press a Stanzform | Dimensiounéiert 2D Zeechnung |
| Gewiicht pro Meter | Beaflosst d'Gesamtproduktiounsdauer | Berechent oder geschätzt Gewiicht |
| Profilkomplexitéit | Beaflosst d'Verloscht beim Versuch an d'Extrusiounsertrag | 3D-Modell a kritesch Funktiounen |
| Bestellungslängt | Beaflosst d'Schneiden an d'Riichten | Stécklängt an Toleranz |
| Sekundäroperatiounen | Erstellt zousätzlech Astellungsufuerderungen | Komplett Prozesslëscht |
| Jährlech Nofro | Hëlleft beim Amortiséiere vun Tools an Opstellungen | Prognose no Mount oder Joer |
Wéi ginn d'Käschte fir Messingextrusiounsinstrumenter berechent?
D'Käschte fir d'Ausrüstung sinn d'Käschte fir d'Konzeptioun, d'Produktioun an d'Virbereedung vun der Extrusiounsform. Si sollten net mat de Materialkäschte vun enger Groussbestellung verwiesselt ginn.
Einfach massiv Profiler
Massiv Profiler mat ausgeglachener Wandverdeelung a grousszügege Eckradien erfuerderen normalerweis méi einfach Tools. D'Produktioun vun de Stempelen an d'Astellung vun de Proben si generell méi virauszesoen.
Beispiller enthalen einfach Baren, Flaacher, Kanäl an onkomplizéiert dekorativ Sektiounen.
Hohl a Hallefhohl Profiler
Hohl Profiler erfuerderen eng méi komplex Metallflusskontroll. Den Design vun den Tools muss den internen Hohlraum kreéieren, während d'Wanddicke an d'Dimensiounsstabilitéit erhale bleiwen.
D'Käschte fir d'Veraarbechtung an de Risiko vun enger Testphase sinn dofir normalerweis méi héich wéi bei engem vergläichbare massive Profil.
Komplex asymmetresch Profiler
Profiler mat déiwe Schlitzer, dënnen Zungen, ongläicher Masseverdeelung oder verschiddene kriteschen Dimensioune kënne Verdréiungen, Biegen oder ongläiche Metallfloss erliewen.
Dës Profiler kënnen méi Ingenieursaarbechten, Formkorrektur a Probeextrusioun erfuerderen.
D'Käschte fir d'Entwécklung sinn net déi ganz Käschten
Ier e Keefer eng nei Form guttgeheescht kritt, sollten si froen, ob d'Offer folgendes enthält:
- Design a Produktioun vu Stäipen
- Éischt Test-Extrusioun
- Korrektur vum Stich
- Beispiller vum éischten Artikel
- Prouf schneiden oder bearbechten
- Inspektiounsbericht
- Ënnerhalt vun den Tools
- Besëtz vun Tools
- Späicherzäit
- Ersatzbedingungen
E bëllegt Offert fir Tools kéint net all dës Elementer enthalen. De Keefer soll de komplette Entwécklungsumfang vergläichen.
| Werkzeugelement | Typesch Zweck | Fro vum Keefer |
|---|---|---|
| Design vun de Stäipen | Kontrolléiert d'Profilgeometrie an de Metallfluss | Ass d'Design-Iwwerpréiwung abegraff? |
| Produktioun vu Stanzformen | Erstellt dat physescht Extrusiounsinstrument | Ass dat eng nei speziell Dose? |
| Test-Extrusioun | Verifizéiert d'Machbarkeet vum Profil | Wéi vill Testmaterial ass dobäi? |
| Korrektur vum Stich | Passt Dimensiounen a Metallfluss un | Sinn Korrekturronnen abegraff? |
| Beispill vum éischten Artikel | Bestätegt den approuvéierte Profil | Wéi vill Prouwe ginn geliwwert? |
| Ënnerhalt vun den Tools | Erhält d'Produktiounskonsistenz | Wien bezilt fir den normalen Ënnerhalt? |
| Besëtz vun Tools | Definéiert zukünfteg Produktiounsrechter | Ass de Keefer Besëtzer vun den Tools? |
| Werkzeuglagerung | Hält de Stanz fir Widderhuelungsbestellunge | Wéi laang gëtt et bäibehalen? |
Kënnen d'Käschte fir d'Tooling reduzéiert ginn?
D'Käschte fir d'Tools solle kontrolléiert ginn duerch e besseren Design a méi kloer Ufuerderungen, net andeems déi bëllegst Form ausgewielt gëtt ouni d'Produktiounsrisiken ze iwwerpréiwen.
Vereinfacht de Profil wou d'Funktioun et erlaabt
D'Reduzéierung vun onnéidegen Nuten, extrem dënnen Wänn, déif Kavitéiten oder schaarfen bannenzegen Ecker kënnen d'Form méi einfach ze produzéieren a stabiliséieren.
Eng kleng Designännerung kann d'Extrusiounsertrag verbesseren a méi Sue bei der Masseproduktioun spueren, wéi se op den initialen Toolskäschte spuert.
Trennung vun Extrusiounsfeatures vun bearbechte Features
Net all Feature muss an der Extrusiounsform geformt ginn. E Schlitz, Lach, Gewënn oder lokal Präzisiounsoberfläche kann spéider méi wirtschaftlech duerch CNC-Bearbeitung produzéiert ginn.
CYMBER Metal'sCNC Präzisiounsbearbeitungsatelierkann Schnëtt, Bueren, Fräsen a personaliséiert Veraarbechtung ënnerstëtzen, wann en extrudéiert Ronnstoff zousätzlech Veraarbechtung erfuerdert.
Iwwerpréift d'Toleranzen ier Dir d'Stempel opmaacht
Wann all Dimensioun mat enger enker Toleranz markéiert ass, kënnen d'Käschte fir d'Tooléierung an d'Veraarbechtungskontroll onnéideg eropgoen. Keefer sollten identifizéieren, wéi eng Dimensiounen d'Montage, d'Dichtung, de Kontakt oder d'Erscheinung beaflossen, a kommerziell Toleranzen soss anzwousch zouloossen.
Benotzt d'jäerlech Nofro fir d'Amortisatioun vun Tools ze evaluéieren
Eng Form, déi fir eng kleng Testbestellung deier schéngt, kann bei widderholl Produktioun ekonomesch sinn. Keefer sollten d'Käschte fir d'Tooling pro Deel mam erwaarten Programmvolumen vergläichen.
Déi grondleeënd Berechnung ass:
Werkzeugkäschte pro Deel = Gesamtwerkzeugkäschten / Erwaart ProduktiounsquantitéitZum Beispill huet déiselwecht Formladung e ganz aneren Impakt op 500 an 50.000 Stéck. Déi genee Quantitéit u Schneidwierker hänkt nach ëmmer vun der tatsächlecher Zeechnung an dem Produktiounswee of.
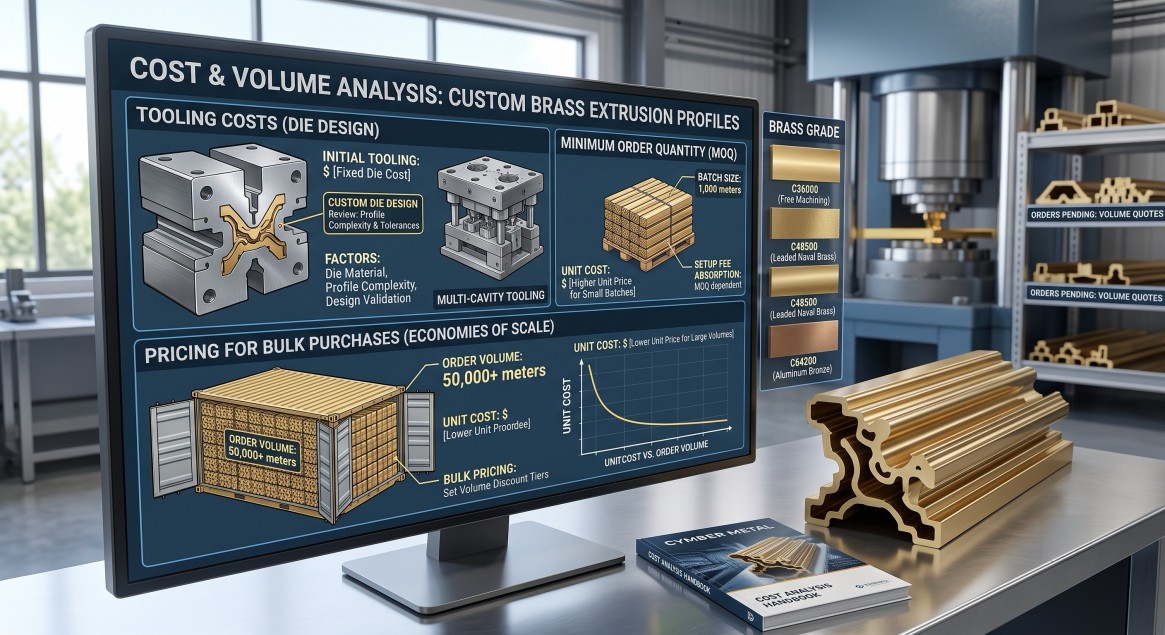
Wéi gëtt de Präis fir Groussbestellunge berechent?
De Schlusspräis vu personaliséierte Messing-Extrusiounsprofiler gëtt normalerweis aus verschiddene Käschteschichten opgebaut.
Grousshandelpräis = Käschte fir Messingmaterial + Käschte fir d'Extrusiounskonversioun + Stromverloscht + Gläichstellung a Schnëtt + Sekundärveraarbechtung + Inspektioun + Verpackung + Toolsallokatioun, wann zoutreffendKäschte vum Messingmaterial
D'Konditioune vum Messinggrad an de Metallmaart beaflossen den Deel vum Rohmaterial an der Offer. De Koffer- an Zinkgehalt, d'Quell vum Billet an d'Disponibilitéit vu Legierungen kënnen all d'Käschte beaflossen.
An der Offer soll uginn, ob de Materialpräis fir eng bestëmmte Gültegkeetsperiod festgeluecht ass oder ob e bei der Bestätegung vun der Bestellung nei berechent ka ginn.
Profilgewiicht
De Fournisseur kann d'Präisser no theoreteschem Gewiicht, tatsächlechem fäerdege Gewiicht oder dem Input-Billet-Gewiicht berechnen. Keefer solle froen, wéi eng Method benotzt gëtt.
Fir laangfristeg Bestellunge hëlleft e genehmegt Gewiicht-pro-Meter-Wäert béide Parteien, Quantitéiten ze vergläichen a Materialkäschten ze kontrolléieren.
Extrusiounsrendement
Net all Billetmaterial gëtt zu engem akzeptablen fäerdege Profil. Billetend, Testmaterial, Ernteverloscht, Gläichzulag a refuséiert Sektiounen beaflossen d'Metallnotzung.
Komplex oder Profiler mat enken Toleranzen kënnen méi niddreg Erträg a méi héich Konversiounskäschte hunn.
Schnëtt- a Längtetoleranz
Zoufälleg Fräslängten si meeschtens méi einfach ze produzéieren wéi vill kuerz, präzis geschnidden Stécker. D'Schneiden mat enger fester Längt erfuerdert Aarbecht, Zäit fir d'Ausrüstung, Verloscht vun der Schnëtt an Inspektiounsufuerderungen.
Uewerflächenfinish
Fräsaarbecht, Bürsten, Polieren, Entgraten, Beschichtung a Schutzfolie hunn ënnerschiddlech Käschten. Dekorativ Profiler kënnen méi streng visuell Ufuerderungen erfuerderen wéi intern industriell Komponenten.
Sekundär Bearbechtung
Bueren, Fräsen, Geweesen, Versenken a CNC-Veraarbechtung kënnen eng Extrusioun an e montéierfäerdege Baudeel verwandelen. Keefer sollten klären, ob d'Offer fir réi Profiler oder fäerdeg Deeler ass.
| Präisfaktor | Konditioun mat méi niddrege Käschten | Méi deier Konditioun |
|---|---|---|
| Profildesign | Einfach, ausgeglachene massive Sektioun | Hohl, dënnwandeg oder asymmetresch Sektioun |
| Messingqualitéit | Allgemeng verfügbar Legierung | Spezial oder speziell Legierung |
| Toleranz | Kommerziell Extrusiounstoleranz | Vill kritesch enk Toleranzen |
| Längt | Standard oder zoufälleg Längt | Kuerz fix Längten mat enger knapper Toleranz |
| Uewerfläch | Fräsfinish | Poléiert oder ausgesinnskontrolléiert Uewerfläch |
| Veraarbechtung | Nëmmen d'Rohextrusioun | CNC-Bearbeitung a verschidde Operatiounen |
| Inspektioun | Standard Dimensiounskontrollen | Komplette Rapport oder Inspektioun vun Drëttpersounen |
| Verpackung | Standardbündelen | Individuelle Schutz oder Exportfäll |
Firwat de Präis pro Kilogramm irféierend ka sinn
E niddrege Präis pro Kilogramm kann d'Benotzung vun Tools, Bearbechtung, Inspektioun, Verpackung oder Rendementsverloscht ausschléissen. Et kann och op eng aner Toleranz oder Uewerflächenufuerderung hiweisen.
Beim Vergläich vun den Ubidder sollten d'Keefer d'Offeren normaliséieren andeems se folgendes kontrolléieren:
- Ob déiselwecht Messingqualitéit uginn ass
- Ob d'Tools abegraff oder separat sinn
- Ob déiselwecht Dimensiounen an Toleranzen akzeptéiert ginn
- Egal ob de Präis fir Milllängten oder fir geschnidde Stécker ass
- Ob sekundär Bearbechtung abegraff ass
- Ob Inspektiounsberichter abegraff sinn
- Ob d'Verpakung den Exportufuerderunge erfëllt
- Ob d'Konditioune fir d'Upassung vun de Metallpräisser uginn sinn
De richtege Verglach sinn d'Gesamtkäschte vum ugeluechten an dem brauchbare Bestanddeel, net nëmmen de Präis vum Extrusiounsprodukt pro Kilogramm.
Probebestellunge vs. Groussbestellunge
Eng Bestellung fir den éischte Produit gëtt haaptsächlech benotzt fir d'Form an de Profil ze verifizéieren. Et sollt net erwaart ginn, datt se dee selwechte Eenheetspräis huet wéi eng stabil Widderhuelungsbestellung.
| Bestellungsphase | Haaptzil | Typesch Käschtecharakteristiken |
|---|---|---|
| Zeechnungsiwwerpréiwung | Bestätegt d'Herstellungsfäegkeet | Ingenieursbeurteilung |
| Werkzeugbestellung | Produzéiert déi speziell Form | Eenzel Entwécklungskäschten |
| Test-Extrusioun | Metallfluss an Dimensiounen iwwerpréiwen | Héich Opbaukäschte pro Kilogramm |
| Beispiller vum éischten Artikel | Kritt d'Zoustëmmung vum Keefer | Inspektioun a méiglech Korrekturen |
| Pilotbatch | Verifizéierung vun der Montage a Produktioun | Mëttelméissege Volumen, méi héich Eenheetskäschten |
| Masseproduktioun | Erreecht eng stabil Widderhuelungsausgab | Besser Opstellung a Materialauslastung |
| Bestellung widderhuelen | Benotzt d'gepréift Form a Prozess nei | Keng nei Tools, ausser et ginn Ännerungen |
Keefer sollten d'Genehmegung vum éischten Artikel fir e komplexe Profil net iwwersprangen, just fir d'Liwwerzäit ze verkierzen. Eng kontrolléiert Proufphase kann e vill gréissere Verloscht bei der Masseproduktioun verhënneren.
Wat soll an enger Ufro fir Messingextrusioun abegraff sinn?
Eng komplett Offer fir Ufroen erlaabt dem Liwwerant, d'Machbarkeet ze iwwerpréiwen an eng Offer mat manner Viraussetzungen ze maachen.
Erfuerderlech technesch Informatiounen
- Vollstänneg dimensionéiert 2D Zeechnung
- 3D-Modell wou verfügbar
- Messingqualitéit
- Profiltyp: massiv, huel oder hallef huel
- Kritesch Dimensiounen an Toleranzen
- Ufuerderunge fir Gläichheet a Verdréiung
- Schnëttlängt a Längentoleranz
- Uewerflächenfinish
- Sekundärbearbechtung
- Inspektiouns- an Dokumentatiounsufuerderungen
- Verpackungsmethod
Erfuerderlech kommerziell Informatiounen
- Testquantitéit
- Éischt Groussbestellungsquantitéit
- Jährlech Prognose
- Liwwerplaz
- Erfuerderlecht Liwwerdatum
- Erwaardungen iwwer d'Besëtz vum Tool
- Zitatiounswährung
- Präisgëltegkeetsufuerderung
E Keefer kann déi folgend Ufro schécken:
Gitt w.e.g. separat vun der Profilproduktioun fir déi nei Extrusiounsinstrumenter un. D'Offer soll de Messingsort, d'Profilgewiicht pro Meter, den Extrusiouns-Moyen (MOQ), d'Testquantitéit, de Grousshandelpräis, d'Liwwerzäit fir d'Stempel, d'Liwwerzäit fir d'Prouf, d'Liwwerzäit fir d'Masseproduktioun, inklusiv Korrekturen fir d'Stempel, Inspektiounsdokumenter an d'Exportverpackung uginn.Froen déi Dir Iech stelle sollt ier Dir fir eng nei Die bezuelt
Ier se eng nei Extrusiounsform opmaachen, sollten d'Keefer sech froen:
- Huet de Fournisseur d'Zeechnung op d'Machbarkeet vun der Extrusioun iwwerpréift?
- Sinn d'Toleranzen bei der Extrusioun erreechbar, oder ass eng Bearbechtung néideg?
- Ass déi uginn Form massiv, huel oder aus méideelegen Tools?
- Wéi vill Korrekturen fir d'Stämpel sinn dobäi abegraff?
- Wien gehéiert d'Stärebild nodeems se bezuelt gouf?
- Kann d'Stanzform nëmme fir d'Bestellunge vun dësem Keefer benotzt ginn?
- Wéi laang gëtt et gelagert?
- Wat geschitt wann déi éischt Prouf net der approuvéierter Zeechnung entsprécht?
- Ass eng nei Stanzform néideg, wann d'Zeechnung sech ännert?
- Gëtt e Dimensiounsbericht dem Prouf begleet?
Dës Punkte sollten schrëftlech ausgemaach ginn, ier d'Produktioun vun den Tools ufänkt.
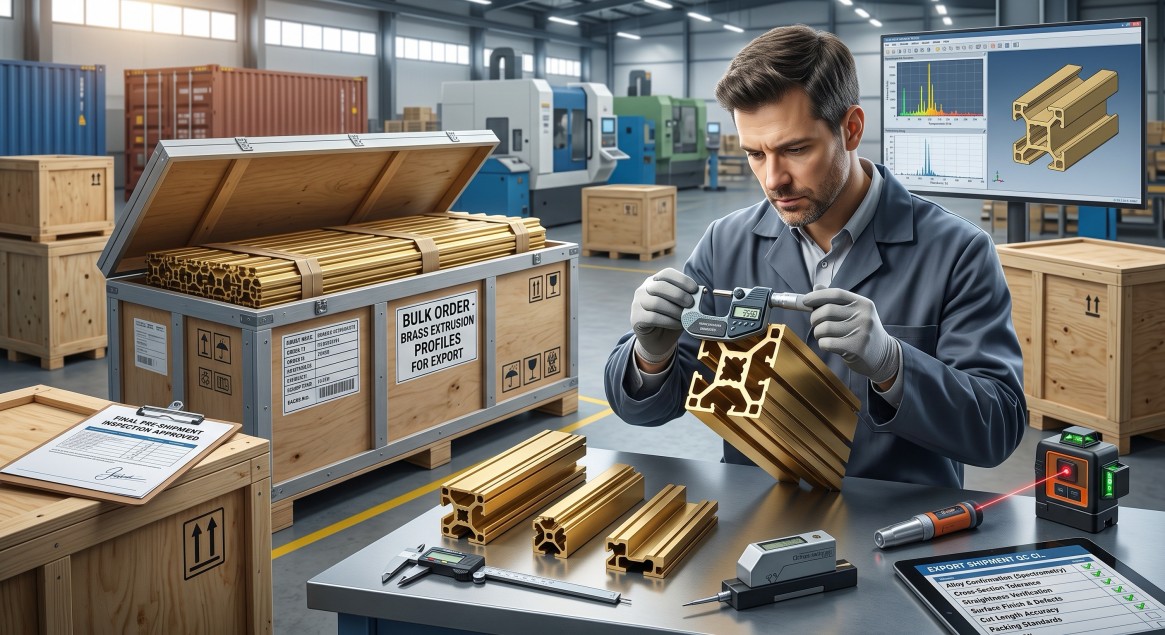
Inspektioun virum Grousshandelstransport
Benotzerdefinéiert Profiler solle mat der approuvéierter Zeechnung an dem éischte Proufartikel iwwerpréift ginn.
Wichteg Inspektiounspunkte sinn ënner anerem:
| Inspektiounsartikel | Wat ze verifizéieren |
|---|---|
| Bestätegung vun der Legierung | Not, Chimie a Zertifikat |
| Querschnitt | Kritesch Dimensiounen a Wanddicke |
| Gewiicht pro Meter | Materialkonsistenz a Präisbasis |
| Geriichtheet | Gëeegentheet fir Montage a Bearbechtung |
| Dréien | Ausriichtung laanscht d'Profillängt |
| Schnëttlängt | Stécklängt a Rechteckegkeet vum Enn |
| Uewerfläch | Kratzer, Däller, Stanzlinnen an Oxidatioun |
| Maschinnbearbechte Funktiounen | Lächerpositioun, Gewënn- a Gefräsdimensiounen |
| Verpackung | Schutz géint Impakt, Fiichtegkeet a Verformung |
| Verfolgbarkeet | Identifikatioun vu Chargen, Hëtzt a Bestellung |
Fir Bestellunge mat weiderer Bearbeitung soll d'Inspektioun tëscht Extrusiounstoleranzen an Toleranzen fir déi final Bearbeitung ënnerscheeden.
Firwat Keefer mat CYMBER Metal schaffen
CYMBER Metal liwwert Messing, Koffer, Bronze, CuCrZr, Aluminiumlegierungen a personaliséiert veraarbechte Metallprodukter fir international industriell Keefer.
Fir personaliséiert Messing-Extrusiounsprojeten kann d'Ënnerstëtzung folgendes enthalen:
- Iwwerpréiwung vu Messengsqualitéit a Profilform
- Diskussioun iwwer d'Fabrikatiounsfäegkeet vun der Extrusioun
- Nei Tools a Koordinatioun vum éischten Artikel
- Benotzerdefinéiert Schnëtt
- CNC-Sekundärbearbechtung
- Dimensiounsinspektioun
- Exportverpackung
- Widderhuelend Ënnerstëtzung fir Groussbestellungen
Keefer kënnen och CYMBER Metal seng Bewäertungen iwwerpréiwenMessing ProduktpaletteanFeinbearbechtungsfäegkeetenwann en extrudéiert Profil als fäerdegt Baudeel geliwwert muss ginn.
Conclusioun
Minimumslimit (MOQ), Käschte fir d'Veraarbechtung vun Tools a Präisser fir grouss Bestellunge fir personaliséiert Messing-Extrusiounsprofiler kënnen net eleng um Profilgewiicht beurteelt ginn. D'Disponibilitéit vun der Qualitéit, de Querschnittsdesign, d'Komplexitéit vun de Formen, d'Produktiounsertrag, d'Toleranz, d'Längt, d'Uewerflächenqualitéit, d'Bearbechtung an d'Inspektioun beaflossen all d'Offer.
Dee effektivste Wee fir d'Käschten ze kontrolléieren ass de Fournisseur anzebannen, ier d'Zeechnung agefruer gëtt. Eng Iwwerpréiwung vun der Herstellungsfäegkeet kann identifizéieren, wéi eng Funktiounen extrudéiert solle ginn, wéi eng maschinell beaarbecht solle ginn a wéi eng Toleranzen ugepasst kënne ginn, ouni d'Funktioun ze beaflossen.
Ier Dir eng Bestellung opgitt, frot separat Wäerter fir d'Tools, d'Proufprouwen an d'Groussproduktioun un. Bestätegt d'Toolbesëtz, d'Korrektur vun de Formen, den Inspektiounsumfang an d'Verpakung schrëftlech. Keefer mat enger neier Profilzeechnung kënnen d'Spezifikatioune per ... ofginn.CYMBER Metal Kontaktsäitfir technesch Iwwerpréiwung an Offer.
FAQ
Wat ass den typesche MOQ fir personaliséiert Messing-Extrusiounsprofiler?
Et gëtt keen eenzege Standard-Moq. Et hänkt vun der Messingqualitéit, dem Profilgewiicht, dem Pressopbau, der Disponibilitéit vu Billeten, de Formtester, dem Produktiounsertrag an der sekundärer Veraarbechtung of. D'Liwweranten sollten de MOQ berechnen, nodeems se d'Zeechnung an den erwaarten jäerlechen Nofro iwwerpréift hunn.
Sinn d'Käschte fir d'Tools am Präis vum Messingprofil abegraff?
D'Ausrüstung gëtt normalerweis separat fir en neit personaliséiert Profil ugebueden. Keefer sollten bestätegen, ob d'Formenentwécklung, d'Probeextrusioun, d'Korrekturen, d'Prouwe, d'Ënnerhalt an d'Lagerung abegraff sinn.
Kënnen d'Käschte fir d'Veraarbechtung vun engem Tool no enger grousser Bestellung rembourséiert ginn?
Dëst hänkt vum kommerziellen Ofkommes of. E puer Fournisseuren kënnen d'Tooling ënner engem vereinbarte Produktiounsvolumen amortiséieren oder kreditéieren, anerer behalen et als separat Entwécklungskäschten. D'Konditioun soll an der Offer oder am Akafsvertrag festgehale ginn.
Wien ass Proprietär vun der Messing-Extrusiounsform?
D'Besëtzrecht hänkt vum Tooling-Vertrag of. D'Bezuelung vun enger Tooling-Käschten erkläert net automatesch d'Lagerung, d'Exklusivitéit oder d'Transferrechter. Keefer sollten d'Besëtzrecht an déi erlaabt Notzung virum Bezuelen bestätegen.
Firwat ass de Proufpräis méi héich wéi de Grousshandelpräis?
Bei der Testextrusioun ginn d'Käschte fir d'Opstellung, d'Formprüfung, de Materialverloscht, d'Schneiden an d'Inspektioun iwwer eng kleng Quantitéit verdeelt. Eng stabil Masseproduktioun benotzt normalerweis Material- a Maschinnzäit méi effizient.
Kann eng personaliséiert Messingextrusioun als fäerdegt Stéck geliwwert ginn?
Jo. Profiler kënnen no der Extrusioun geschnidden, gebuert, gefräst, geschnidde, poléiert oder soss veraarbecht ginn. Keefer solle final Dimensiounen, Toleranzen, Uewerflächenufuerderungen an Inspektiounsbedürfnisser an der Offer uginn.
Wéi eng Dateie solle Keefer fir eng Offer ubidden?
Eng dimensionéiert 2D-Zeechnung ass essentiell. En 3D-Modell, Messingqualitéit, Testquantitéit, jäerlech Nofro, kritesch Toleranzen, Uewerflächenqualitéit, Bearbechtungsufuerderungen a Verpackungsinstruktioune verbesseren d'Genauegkeet vun der Offer.
Zäitpunkt vun der Verëffentlechung: 10. Juli 2026